
Plaque froide liquide
Services
Le choix des plaques de refroidissement liquide adaptées à votre projet dépend de la puissance de chauffage de la puce, ainsi que de la taille, du processus de fabrication et du matériau correspondants. Ce sont toutes des solutions de conception au niveau du système. Peut-être sommes-nous le fournisseur de conception de système pour le domaine du refroidissement dont vous avez juste besoin.

Matériau en cuivre soudé par friction et malaxage
plaque froide liquide

Plaque froide liquide en aluminium
Qu'est-ce que la plaque froide liquide pour soudage par friction-malaxage ?
Une très haute fiabilité du processus de production de plaques refroidies par liquide, du processus de soudage par friction-malaxage, son processus stable, une efficacité de production élevée, c'est le premier choix pour la production de solutions de refroidissement de chipsets de haute puissance. La méthode de soudage par friction-malaxage est la même que celle par friction conventionnelle. soudage. Le soudage par friction malaxage utilise également la chaleur de friction et la chaleur de déformation plastique comme sources de chaleur de soudage. La différence est que le soudage par friction-malaxage implique l'insertion d'une broche de soudage, d'un cylindre ou d'une autre forme (telle qu'un cylindre fileté) dans le joint de la pièce à usiner. La broche est frottée contre le matériau de soudage en faisant tourner la tête de soudage à grande vitesse. Le matériau au niveau du joint est chauffé et ramolli. En même temps, remuer le matériau par friction pour terminer le soudage. Le processus de soudage est illustré sur la figure. Dans le processus de soudage, la pièce doit être fixée rigidement sur le coussin arrière, le côté de la tête de soudage tourne à grande vitesse et les joints le long de la pièce se déplacent par rapport à la pièce. La section saillante de la tête de soudage est insérée à l’intérieur du matériau pour la friction et l’agitation. L'épaulement de la tête de soudage et le frottement de la surface de la pièce génèrent de la chaleur et sont utilisés pour empêcher le débordement du matériau à l'état plastique et peuvent jouer le rôle d'élimination du film d'oxyde sur la surface.
Dans le processus de soudage, l'aiguille d'agitation s'étend dans le joint de la pièce tout en tournant, la chaleur de friction entre la tête d'agitation rotative (principalement l'épaulement de l'arbre) et la pièce, de sorte que le matériau devant la tête de soudage présente une forte déformation plastique, et puis avec le mouvement de la tête de soudage, la déformation très plastique de la matière se dépose progressivement à l'arrière de la tête d'agitation, formant ainsi la soudure de soudage par friction-malaxage. Les exigences en matière d'équipement de soudage par friction-malaxage ne sont pas élevées, les exigences les plus élémentaires sont le mouvement de rotation de la tête de soudage et le mouvement relatif de la pièce, même une fraiseuse peut simplement répondre aux exigences du soudage bout à bout de petites plaques. Mais la rigidité de l'équipement et des montages de soudage est extrêmement importante. La tête de mélange est généralement en acier à outils et la longueur de la tête de soudage est généralement légèrement inférieure à la profondeur de soudage requise. Il convient de noter que la fin de la soudure par friction-malaxage laisse un trou de serrure à la fin. Habituellement, le trou de la serrure peut être coupé ou scellé avec d'autres méthodes de soudage. Pour résoudre le problème du trou de serrure, une tête de mélange télescopique a été développée avec succès, qui ne quittera pas le trou de serrure après le soudage. Le mouvement des atomes interfaciaux dans le processus d'agitation par friction est encore au stade de la recherche.
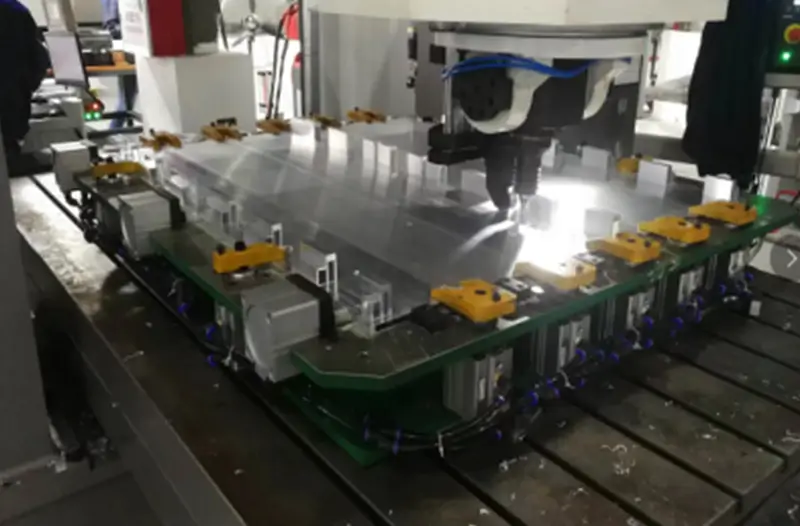
À quoi les ingénieurs devraient-ils prêter attention, quand
Concevoir des plaques refroidies par liquide ?
Lorsque les ingénieurs conçoivent des systèmes de refroidissement, ils disposent généralement de plusieurs options de dissipation thermique. Si l'ingénieur a déterminé le schéma de conception d'une plaque de refroidissement liquide, il doit prêter attention aux problèmes suivants :
Matériaux : Les plaques de refroidissement liquide peuvent être réalisées en cuivre C1100 ou en aluminium 6063/6061/1100 et ADC12. Il est important de noter que le cuivre et l'aluminium ne peuvent être mélangés ni soudés ensemble en raison de leurs propriétés. Par exemple, pour la conception d'une plaque de refroidissement liquide, on utilise généralement de l'aluminium 6063 pour la base et de l'aluminium 1100 pour le revêtement. L'avantage principal réside dans la possibilité de choisir librement l'épaisseur du revêtement (4, 5 ou 6 mm, par exemple). Utiliser de l'aluminium 6063 pour le revêtement engendrerait des coûts de moule et des problèmes d'homogénéité, ce qui compliquerait l'approvisionnement et impacterait les délais de livraison.
Finition : La surface de la plaque froide peut être pulvérisée avec de l'huile ou de la poudre, ou recevoir un revêtement de chromate. Un traitement spécial, tel qu'un nickelage, est parfois nécessaire pour prévenir l'oxydation. Le canal d'écoulement de la plaque froide doit être anodisé afin d'éviter l'oxydation du liquide. L'oxyde ainsi formé risque d'obstruer le système de circulation de la pompe à eau. Un entretien et un nettoyage réguliers sont indispensables. L'utilisation de liquides écologiques ou non corrosifs est également un facteur important. En théorie, l'eau pure est le choix idéal. Toutefois, pour éviter le gel du liquide, la solution habituelle consiste à ajouter un réfrigérant approprié.
Procédé de fabrication : Le soudage par friction-malaxage génère de la chaleur sous l’effet d’une force mécanique pour souder les produits. Il ne nécessite aucun ajout de fil, le soudage des alliages d’aluminium ne requiert pas de film d’oxyde préalable, ni de gaz de protection, et les coûts sont réduits. Le procédé de soudage est sûr, sans pollution, sans fumée, sans radiation, etc.
Comment fabriquons-nous des plaques de refroidissement liquide pour le processus de soudage par friction-malaxage ?
En raison des forces de traitement mécanique, nous traitons généralement la plaque inférieure d'une plaque froide, d'une épaisseur généralement supérieure à 12 mm. Bien entendu, cette épaisseur dépend de la puissance de chauffe et de la taille de la plaque refroidie par liquide. En raison des propriétés du matériau et de la libération des contraintes après le traitement, la plaque refroidie par liquide se déformera, l'épaisseur est donc très importante.
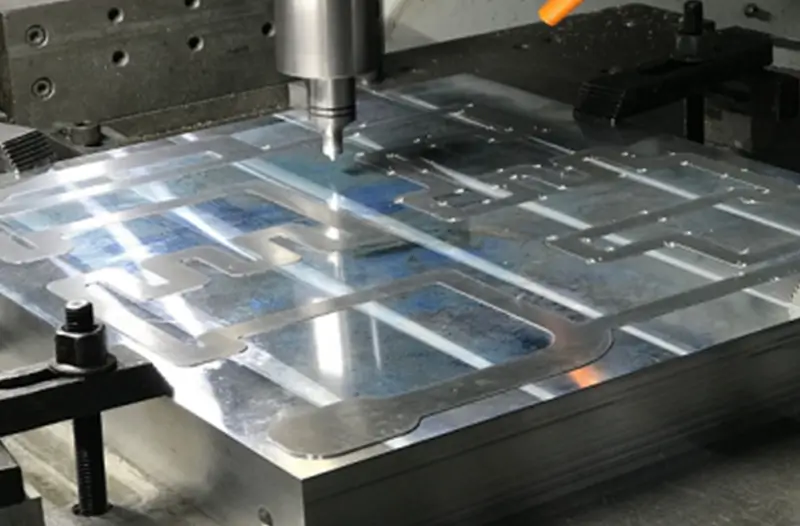
Ensuite, en fonction de la position de la source de chaleur, des microcanaux appropriés, à savoir des microcanaux, sont traités. Les caractéristiques de ces canaux dépendent de la densité de puissance de la puce réellement opérationnelle. Par exemple, les puces petites et de grande puissance nécessitent des microcanaux très denses, qui peuvent échanger une grande quantité de chaleur avec le liquide. Par exemple, l'utilisation du processus d'aileron de pelle, du traitement CNC et d'autres méthodes peuvent compléter le traitement des caractéristiques des microcanaux de la plaque froide.
Ainsi, ce type de plaque froide est composé de deux parties, l’une est la plaque inférieure de la plaque froide et l’autre est la plaque de couverture. Il existe également une caractéristique très importante sur le canal d'écoulement de la plaque froide, qui consiste à créer une forme convexe, c'est-à-dire que le bord du canal d'écoulement doit être réservé pour un changement.

Comment tester les fuites de la plaque froide ?
La fiabilité de la plaque froide est un paramètre d'évaluation très important dans l'ensemble des attributs du produit. Habituellement, la pression de fonctionnement de la pompe à eau ou du système de circulation du client est d'environ 0.2 à 1.0 MPa. Par conséquent, lors du test de la plaque froide, nous devons d'abord nettoyer le canal d'écoulement de la plaque froide avec une température d'eau de 80 degrés Celsius pour empêcher les taches d'huile et les coupures d'aluminium de pénétrer dans le système de refroidissement par circulation.
Placez ensuite la plaque froide nettoyée dans la plateforme de test. À ce stade, nous pouvons connecter l'entrée et la sortie de la plaque froide via une pression d'air de 1.5 MPa pour garantir que la pression d'air est entièrement remplie dans un canal de circulation fermé. Ce temps de maintien de la pression est généralement de 5 à 20 minutes, en fonction des besoins du client et des conditions réelles d'application. Habituellement, nous effectuons un test de maintien de pression de 10 minutes pour déterminer s’il y a une fuite.
Après avoir terminé le test de maintien de la pression, nous entrerons dans une autre étape de test de la résistance à l'écoulement, qui est également très importante car nous l'analyserons via un logiciel de simulation pendant le processus de conception pour obtenir un paramètre théorique de résistance à l'écoulement qui doit être adapté à l'eau. pompe et système de circulation utilisés par le temps du client. L'ajout d'une résistance à l'écoulement excessive augmentera la capacité de charge de la pompe à eau, et nous noterons également que, s'il y a des impuretés ou des résidus de coupe d'aluminium à l'intérieur du canal d'écoulement pendant le traitement, nous pouvons sélectionner cette plaque froide non qualifiée grâce à la comparaison des données.

Test de maintien de la pression d'air

Test de résistance à l'écoulement

Test de fuite à l'hélium
Comment aider les clients à concevoir une plaque froide liquide ?
L'analyse de simulation thermique est un processus très important, en particulier pour les nouveaux projets de conception. L'analyse de simulation à un stade précoce peut raccourcir le cycle de développement de produits et réduire les coûts. Nous indiquons généralement à nos clients s’ils ont besoin de leur fournir une solution d’analyse thermique. Si les clients n'ont pas la capacité de conception, nous concevons généralement gratuitement la solution optimale pour eux, ce qui peut leur faire économiser du temps et des coûts de développement. De manière générale, cela peut économiser 30 % du temps de développement de produits et 50 % des coûts de recherche et développement. Nous avons généralement besoin des paramètres suivants pour aider les clients à effectuer une analyse thermique :
-Taille:
En fonction de la taille de l'armoire du client, fournissez-nous une taille idéale pour la carte de refroidissement liquide. Par exemple, la longueur, la largeur et la hauteur de la carte de refroidissement liquide sont respectivement de 200 x 200 x 15 mm.
-Matériel:
Quelles sont les exigences en matière de matériaux pour la plaque froide, comme l'aluminium ou le cuivre ? Généralement, nous choisissons l’aluminium plus que les autres, en tenant compte non seulement du coût mais aussi du poids. Bien sûr, il y a aussi une question importante à considérer, comme celle de la prévention de la corrosion. A cette époque, il est nécessaire de considérer les matériaux en cuivre ou en acier inoxydable, généralement des plaques froides en acier inoxydable. Nous vous suggérons d'utiliser des tubes en acier inoxydable pour les presser dans des plaques d'aluminium afin de fabriquer des plaques de refroidissement liquide Tube.
-Energie thermique:
Nous avons besoin de la puissance thermique de la puce du client, ainsi que de la position sur le PCB, qui correspond à la position sur notre plaque refroidie par liquide. En fonction de la taille et de la position de cette puce, nous développerons des canaux d’écoulement et des microcanaux détaillés. Lorsque la densité de puissance est élevée, on envisagera de concevoir des microcanaux avec chiffrement local.
-Température de l'environnement:
Nous devons connaître la température de l'environnement de travail de ce produit afin de le configurer pour son fonctionnement dans notre logiciel. Habituellement, nous réglons la température autour de 35 ou 45 degrés Celsius. Bien entendu, si nous rencontrons une source de pompe de module laser, nous réglons la température ambiante à 25 degrés Celsius, en fonction des exigences du client.
Température et débit d’entrée de liquide :
Ce paramètre est utilisé pour régler la température d'entrée du liquide, puis en fonction du débit, nous définissons le débit afin que nous puissions voir la tête nuageuse vectorielle du débit et de la pression du liquide dans tout le module. Sur la base de ces surfaces, nous optimisons davantage, notamment en ajustant la position, la largeur, la profondeur et d'autres aspects du canal d'écoulement pour obtenir un effet de transfert de chaleur optimal.


Comment contrôler la qualité de nos produits :
Chez Kenfatech, nous privilégions la qualité avant tout. Nos mesures complètes de contrôle de la qualité garantissent la fiabilité et la durabilité de nos produits. Chaque plaque de refroidissement liquide est soumise à des tests rigoureux de performance thermique, d'intégrité structurelle et d'étanchéité aux fluides pour répondre à nos normes élevées. Notre équipe d'experts examine chaque étape du processus de conception, de développement et de production, s'assurant que chaque produit qui quitte nos installations témoigne de notre engagement envers l'excellence.
Nous reconnaissons que les problèmes de qualité des produits et les retards de livraison sont des problèmes courants dans notre industrie. Par conséquent, nous avons mis en place des protocoles de gestion de production stricts et une stratégie de chaîne d'approvisionnement robuste pour atténuer ces problèmes. En synchronisant nos calendriers de production avec les échéanciers de nos clients, nous assurons une livraison rapide des produits sans compromettre la qualité. Choisissez Kenfatech, où nous fusionnons une qualité irréprochable avec une livraison ponctuelle, vous offrant un service sans faille et une tranquillité d'esprit.
Dans le même temps, nous apprécions également les commentaires des clients, tels que les problèmes rencontrés lors de l'utilisation et de l'installation des produits, qui peuvent être transmis à notre personnel commercial et après-vente. Nos réunions qualité régulières du mercredi se concentreront sur la discussion de ces problèmes afin de prévenir et de prévenir de futurs événements. Bien entendu, en termes d'amélioration et de stabilité des processus, nous améliorons souvent. Le but de la mise à jour et de la mise à niveau des logiciels pour les équipements de machines est d'assurer la fiabilité et la stabilité de nos produits, sans qu'aucun problème de qualité ne se produise.

Pourquoi choisir la plaque froide liquide de Kenfatech ?
Expertise en conception et développement
La compétence de notre équipe dans la création de solutions de plaques froides liquides sur mesure nous distingue. Nous exploitons notre compréhension approfondie de la dynamique thermique pour concevoir des produits qui répondent à vos besoins spécifiques.
QA
Nous mettons en œuvre des mesures de contrôle qualité strictes, garantissant la fiabilité et la durabilité de nos produits. Nos plaques de refroidissement liquide résistent à l'épreuve du temps, offrant une solution robuste pour vos besoins de refroidissement.
Large gamme de produits
Du FSW au brasage, en passant par l'extrusion et les plaques froides liquides pour tubes de cuivre, nous proposons une gamme de produits diversifiée, répondant à diverses applications industrielles et densités de puissance.
Livraison à temps
Nous comprenons l'importance du temps dans les affaires. Nos protocoles efficaces de gestion de la production garantissent que nous livrons des produits de haute qualité au moment où vous en avez besoin.
Assistance Clients
Notre engagement va au-delà de la livraison des produits. Nous fournissons un support client exceptionnel, vous aidant à chaque étape de votre voyage avec nous. livrer des produits de haute qualité au moment où vous en avez besoin.
Expérience Confirmée
Notre bilan de collaborations fructueuses dans diverses industries en dit long. Des entreprises du monde entier font confiance à Kenfatech pour leur fournir des solutions de gestion thermique de premier ordre.
Les dimensions des spécifications standard sont les suivantes :
YVous pouvez cliquer sur le numéro de pièce ci-dessous pour afficher la page détaillée et nos dessins sont disponibles en téléchargement.
(Longueur X Largeur X Haut, Unité mm)
| Référence | Dimensions (mm) | Source | Dessin |
| KF-CP-18-F001 | 202X130X20t | Aluminium | Informations détaillées |
| KF-CP-18-F002 | 198x147x20t | Aluminium | Informations détaillées |
| KF-CP-18-F003 | 162x136x20t | Aluminium | Informations détaillées |
| KF-CP-18-F004 | 162x147x20t | Aluminium | Informations détaillées |
| KF-CP-18-F005 | 162x172x20t | Aluminium | Informations détaillées |
| KF-CP-18-F006 | 100x100x19t | Aluminium | Informations détaillées |
| KF-CP-18-F007 | 80x170x19t | Aluminium | Informations détaillées |
| KF-CP-18-F008 | 120x120x19t | Aluminium | Informations détaillées |
| KF-CP-18F009 | 140x300x19t | Aluminium | Informations détaillées |
| KF-CP-18-F010 | 150x170x19t | Aluminium | Informations détaillées |
| KF-CP-18-F011 | 150x230x19t | Aluminium | Informations détaillées |
| KF-CP-18-F012 | 170x170x19t | Aluminium | Informations détaillées |
| KF-CP-18-F013 | 230x230x22t | Aluminium | Informations détaillées |
| KF-CP-18-F014 | 300x300x22t | Aluminium | Informations détaillées |
| Remarques : 1, l'aluminium, le cuivre et l'acier inoxydable peuvent être remplacés en fonction d'exigences spécifiques. | |||
| 2, les exigences de traitement de surface peuvent être modifiées. | |||
| 3, le cycle de production des échantillons est de deux semaines. | |||