
Plaque froide liquide pour processus d'extrusion
La plaque de refroidissement liquide du processus d'extrusion est utilisée pour les batteries de modules haute puissance ou les batteries de puissance. L'efficacité de la plaque refroidie par liquide est très élevée et son coût est faible. La longueur de la plaque refroidie par liquide peut être d'environ 2500 mm
Qu'est-ce qu'un dissipateur thermique moulé sous pression ?
Le dissipateur thermique moulé sous pression est une solution avancée et efficace de dissipation thermique. En utilisant le processus de moulage sous pression, l'ADC12 peut être utilisé comme matière première principale pour façonner une structure de dissipateur thermique complexe et exquise. Le cœur de ce processus consiste à injecter du métal fondu dans des moules de haute précision, à le refroidir rapidement et à le solidifier sous haute pression, formant ainsi un produit robuste et intégré. Ce type de dissipateur thermique a une excellente conductivité thermique, transférant efficacement la chaleur générée par l'équipement à La surface du dissipateur thermique, permettant ainsi une dissipation rapide de la chaleur.
Dans le même temps, le processus de moulage sous pression rend le produit très dense et précis, assurant la stabilité et la durabilité du dissipateur thermique. Son moulage de précision garantit non seulement la qualité du produit, mais donne également l'apparence du dissipateur thermique. plus à la mode. La conception légère facilite non seulement le processus d'installation, mais réduit également le poids total de l'équipement et améliore sa portabilité. Dans l'ensemble, le dissipateur thermique du processus de moulage sous pression est devenu une solution de dissipation thermique idéale dans divers scénarios d'application en raison de sa technologie de fabrication avancée.


Quelles sont les caractéristiques de la plaque froide pour liquide d’extrusion ?
1. Le matériau de la plaque froide est généralement 6063 ou 6061 ;
2, la surface du dissipateur de chaleur peut être pulvérisée avec de l'huile ou de la poudre, anodisée;
3, le temps de traitement du produit est relativement faible, une efficacité de production élevée, un prix unitaire bas;
4, d'une manière générale, la longueur, la largeur et la hauteur des produits sont de 2500X800X7.5-15mm que nous pouvons fabriquer.
5, notre processus habituel de fabrication de ce produit consiste à obtenir le dessin du client, nous ferons les commentaires DFM, puis ferons l'échantillon. Après que l'échantillon soit finalement confirmé, nous produirons en masse ;
6, notre cycle de production d'échantillons général est de 3 semaines, le cycle de production de la production de masse est de 4 semaines
La plaque froide de liquide d'extrusion est utilisée dans les solutions de refroidissement des équipements laser
La plaque de refroidissement liquide du processus d'extrusion peut également être utilisée pour la dissipation thermique des modules laser. Généralement, la chaleur générée par le module laser est très importante. En raison de la haute efficacité de la communication optique, chaque source de pompe aura une grande quantité de chaleur. La plaque de refroidissement liquide du processus d'extrusion peut être utilisée pour la conversion de chaleur. D'une manière générale, la section de la plaque de refroidissement liquide de ce processus d'extrusion peut atteindre une largeur d'environ 600 mm, et le canal d'écoulement intermédiaire peut être constitué de 4 canaux ou de 6 canaux. Cela peut former des canaux d'écoulement en série ou en parallèle pour l'échange de liquide. et de la chaleur. Bien entendu, il est également possible de créer des fonctionnalités de microcanal, car ce processus peut réduire les coûts de traitement. Il s’agit d’une méthode de dissipation thermique très efficace que nous recommandons souvent à nos clients.


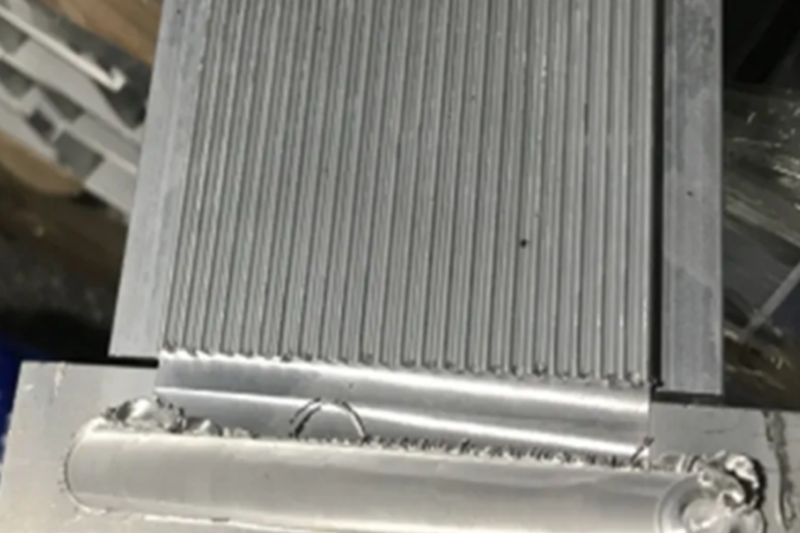
La technologie de fabrication d'entrée et de sortie de plaque froide de liquide d'extrusion.
L'entrée et la sortie de cette plaque refroidie par liquide doivent généralement être scellées par un processus de soudage pour former une boucle fermée. Le processus de soudage par friction-malaxage en fait partie, qui consiste à placer deux blocs d'aluminium dans les deux sections transversales du profilé, et puis souder les blocs d'aluminium et le profilé ensemble à l'aide du procédé FSW. Bien entendu, la caractéristique de ce procédé est qu'il doit être placé horizontalement et nécessite une profondeur de soudage plus profonde, par exemple 10 à 15 mm.
Le soudage à l'argon et au fluor est un autre procédé qui utilise généralement un courant élevé pour faire fondre la baguette de soudage et laisser des points de soudure semblables à des écailles de poisson sur la section transversale du profilé. Ce processus nécessite généralement une machine à souder automatique pour terminer le soudage. Bien entendu, le risque de ce processus est que des trous de sable sont susceptibles de se produire, ce qui présente un risque de fuite. Par conséquent, l’étape de test d’étanchéité après le soudage est très importante
Comment tester et contrôler la qualité du liquide d'extrusion à froid
Le traitement et les tests des plaques refroidies par liquide. Habituellement, les dimensions extérieures sont traitées selon les dessins du client et les tolérances marquées doivent être conformes aux exigences des dessins. Les tolérances non marquées sont généralement GB/T-1804-m. Pour le canal d'écoulement de la plaque refroidie par liquide, le client ne fournit généralement qu'une taille approximative, ou fournit la source de chaleur et la position de la puissance de chauffage, ce qui nécessite une conception détaillée. D'une manière générale, le liquide dans le canal d'écoulement est constitué à 50 % d'eau distillée. et 50 % d'éthylène glycol. La température de l'eau d'entrée du refroidisseur est généralement contrôlée à environ 20-25 degrés, avec un débit de 8-15 litres par minute et une résistance au débit inférieure à 350 mbar. Par conséquent, la température de surface de la plaque froide testée ne dépasse pas 45 degrés.
Après le traitement initial et le soudage de la plaque de refroidissement liquide, il est nécessaire de nettoyer la surface et l'intérieur avec de l'eau déminéralisée avec une conductivité inférieure à 3 µS/cm. Pendant le test, maintenez la pression à 1 MPa pendant 5 minutes sans aucune fuite d'eau. Une fois le test terminé, séchez le canal d'écoulement interne. Aucune gouttelette d'eau ne reste à l'intérieur du canal. Pour s'assurer qu'aucun débris ne pénètre dans le canal, il est nécessaire de bloquer l'entrée et la sortie du canal avec des bouchons en caoutchouc. De cette façon, une fois expédié au client, il peut être retiré pour garantir que le canal est propre et sans poussière.